Лазер – бул бир толкун узундугунда жарыктын жогорку концентрациялуу шооласы. Жарыктын ар бир толкун узундугунда ар кандай материалдар ар кандай көлөмдө ошол жарыкты сиңирип, чагылтып, өткөрөт.
Лазердик нур - бул бир толкун узундуктагы же түстөгү өтө жогорку интенсивдүү жарыктын мамычасы. типтүү учурда CO2 лазер, бул толкун узундугу жарык спектринин Infra-Кызыл бөлүгүндө, ошондуктан ал адамдын көзүнө көрүнбөйт. Нурдун диаметри болжол менен 3/4 дюймды түзөт, анткени ал нурду жараткан лазердик резонатордон лазер кескичтин нур жолу аркылуу өтөт. Ал бир нече күзгүлөр же "нур ийигичтер" аркылуу ар кайсы тарапка секирип, акыры пластинкага бурулушу мүмкүн. Фокусталган лазер нуру пластинкага тийгенге чейин саптаманын тешигинен өтөт. Ошондой эле ал түтүктүн тешигинен кычкылтек же азот сыяктуу кысылган газ агып турат.
Жогорку кубаттуулуктун тыгыздыгы материалдын тез ысытылышына, эрүүсүнө жана жарым-жартылай же толук бууланышына алып келет. жумшак болот кесип жатканда, лазер нурунун жылуулук типтүү "кычкыл-отун" күйүү жараянын баштоо үчүн жетиштүү болуп саналат жана лазер кесүүчү газ кычкыл-отун факел сыяктуу, таза кычкылтек болот. Дат баспас болотту же алюминийди кесүүдө лазер нуру материалды жөн эле эритет, ал эми жогорку басымдагы азот эриген металлды керфтен үйлөп чыгаруу үчүн колдонулат.
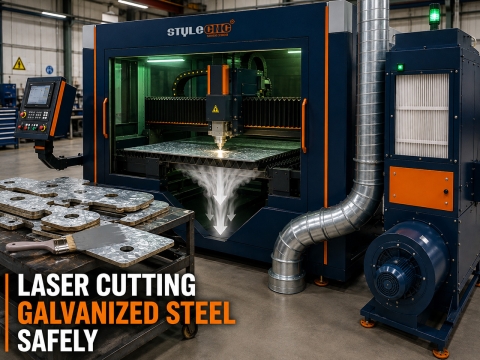
Үстүндө лазер кесүүчү машина, лазердик кесүүчү башы металл плитанын үстүнөн каалаган бөлүгүнүн формасында жылдырылат, ошентип пластинкадан бөлүгү кесилет. Сыймыктануучу h8 башкаруу системасы саптаманын учу менен кесилип жаткан плитанын ортосундагы так аралыкты сактайт. Бул аралык маанилүү, анткени ал фокус чекити плитанын бетине салыштырмалуу кайсы жерде экенин аныктайт. Кесүү сапатына фокус чекити пластинанын үстүнкү бетинен, бетинен же астынан эле көтөрүлүп же түшүрүлүп таасир этиши мүмкүн.
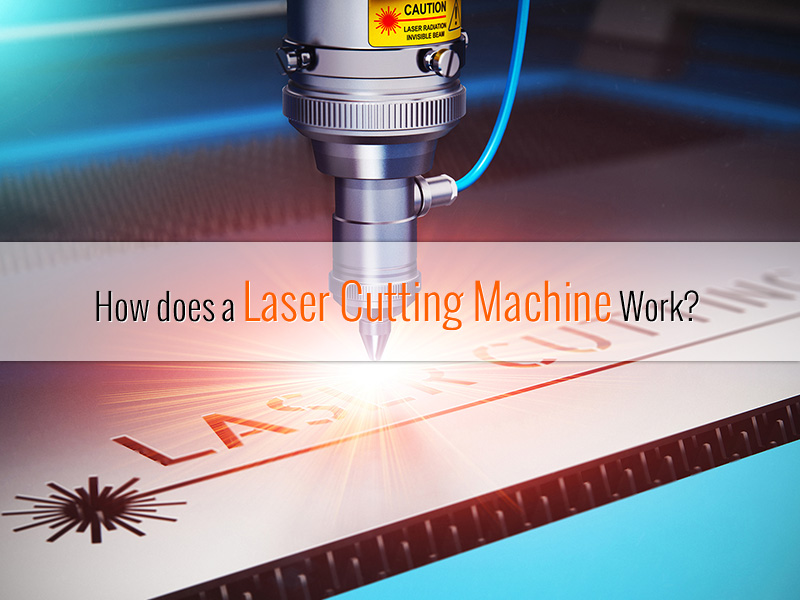
Лазердик кесүүчү машина лазердин нурун материалдын бир бөлүгүнө фокустоо менен иштейт. Лазер жарыгы ушунчалык күчтүү болгондуктан, фокусталганда ал материалды эритип же буулантуу үчүн кесиле турган материалдын температурасын жогорулатат, кичинекей аймакта нур багытталган. Көбүнчө, эриген материалды кесилген жерден түртүүгө жардам берүүчү газ колдонулат. Бул, өзгөчө, металлдарды же фанера сыяктуу калың барактарды кесүүгө тиешелүү.
Формаларды кесүү үчүн лазердин башы жылдырылып, кандайдыр бир форманы колдонуп, нурду жаңы материалдын үстүнө жайгаштыруу үчүн, кичинекей тешиктин ордуна сызык кесилет. Кыймыл системаларынын түрлөрү стеллаждар жана пиниондор, шариктүү бурамалар жана сызыктуу кыймылдаткычтарды камтыйт. Сызыктуу моторлор эң кымбат, бирок эң ылдам жана эң так. Рак жана пиниондор дээрлик бирдей ылдамдыкты жана тактыкты камсыз кылат, бирок төмөн баада. Кээ бир кичинекей хоббиист лазерлери лазер башын жылдыруу үчүн убакыт кур жана тепкич моторлорун колдонушу мүмкүн. Бардык учурларда, система кызмат кылат жана коддоочу пикири тактыгына чоң кошумчалайт лазердик кесүү системасы, титирөөдөн обочолонгон катуу рамка сыяктуу.
Лазер менен кесүү операциясы үчүн, кесүүнү көздөгөн материалды жакшы сиңирип алган толкун узундугун тандоо маанилүү.
Лазердик энергия материалдын бетине багытталгандыктан, материал ушунчалык көп энергияны өзүнө сиңирип алат, ал эрүү температурасынан өтүп, бузулуу температурасына чейин тез ысыйт.
Деградация температурасында материал бузулуп, ыдырайт. Көбүнчө, бул болгондо түтүн же түтүн чыгат.
Кесиптин чети төмөнкү деңгээлге чейин ысып, чындыгында эрип, реформаланышы мүмкүн. Бул чындыгында жипти болтурбоо үчүн, мисалы, булалуу материалдар үчүн пайдалуу болгон мөөр механизминин бир түрү катары колдонулушу мүмкүн.
Лазердик кескич иштеп жатканда, кесүү процессинен чыккан түтүн лазердик оптикада күйө катары топтолбошу үчүн лазерди бурч менен тууралоо жакшы идея болушу мүмкүн. Мындан тышкары, жогорку чагылдыруучу беттерди кесүүдө (же ширетүүдө) лазер нурунун беттен чагылышып, лазердик оптикага кайра киришине жол бербөө маанилүү, бул аларга зыян келтириши мүмкүн.